
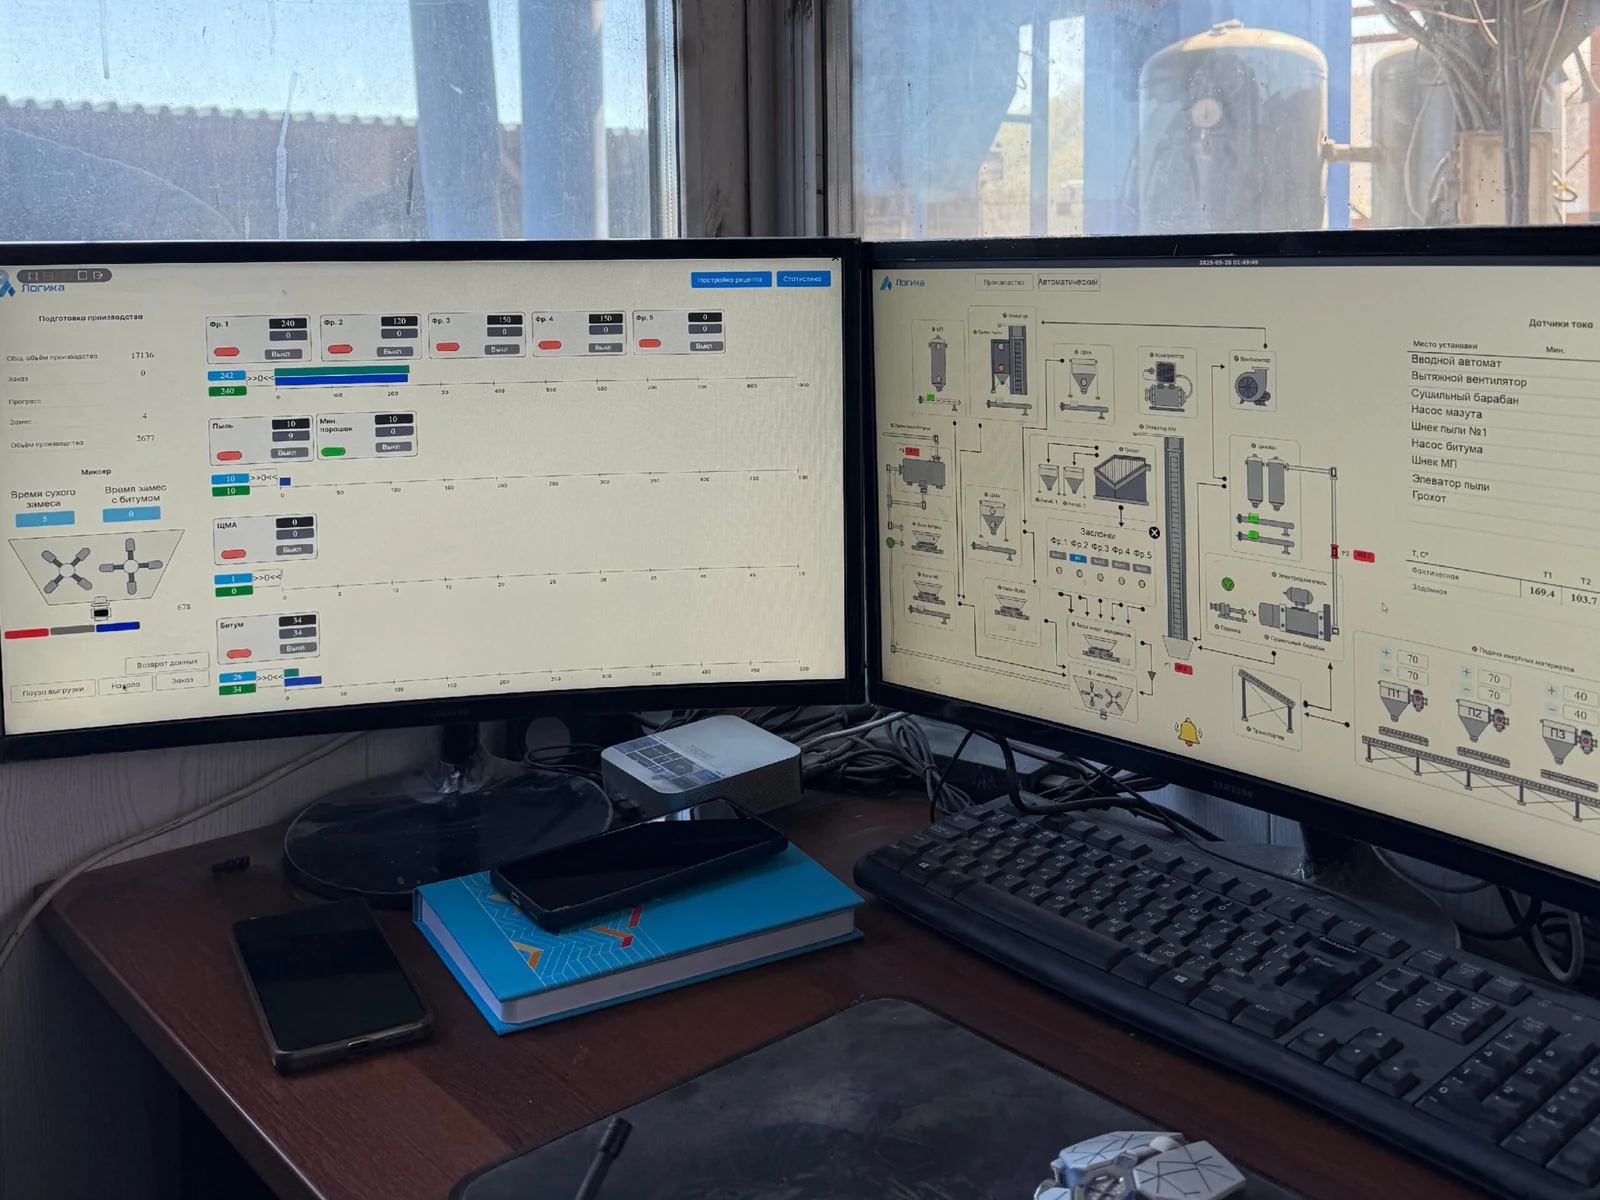
Современный асфальтобетонный завод — это не только механическое оборудование, но и сложная система управления. От качества автоматизации зависит стабильность дозирования компонентов, соблюдение температурных режимов, повторяемость рецептур и производительность предприятия.
Система управления АБЗ объединяет технологическое оборудование в единый автоматизированный комплекс. Она контролирует подачу и дозирование сырья, работу сушильного барабана, температуру битума и инертных материалов, циклы смешивания, выгрузку готовой смеси и формирование производственной отчётности. Система «Логика.АБЗ» предназначена именно для автоматизации технологического процесса производства асфальтобетонной смеси и обеспечивает контроль, управление, регулирование и визуализацию основных этапов работы завода.
Что такое система управления АБЗ
АСУ ТП АБЗ — это автоматизированная система управления технологическим процессом асфальтобетонного завода.
Она связывает между собой:
- датчики;
- исполнительные механизмы;
- шкафы управления;
- программируемый логический контроллер;
- операторский интерфейс;
- SCADA;
- рецептурные модули;
- систему мониторинга и отчётности.
Задача системы — не просто включать и выключать оборудование. Она должна обеспечить согласованную работу всех узлов завода по заданной рецептуре и технологическому алгоритму.
Для АБЗ это особенно важно, потому что даже небольшие отклонения по дозированию или температуре могут влиять на свойства готовой асфальтобетонной смеси.
Какие процессы автоматизирует АСУ ТП АБЗ
Система управления должна охватывать весь производственный цикл — от подачи исходных материалов до выгрузки готовой смеси.
Для «Логика.АБЗ» заявлено автоматическое управление всеми основными процессами: от дозирования и нагрева сырья до смешивания и выгрузки асфальтобетонной смеси.
Подача и дозирование компонентов
Одной из ключевых задач является точное дозирование:
- щебня;
- песка;
- минерального порошка;
- битума;
- технологических добавок.
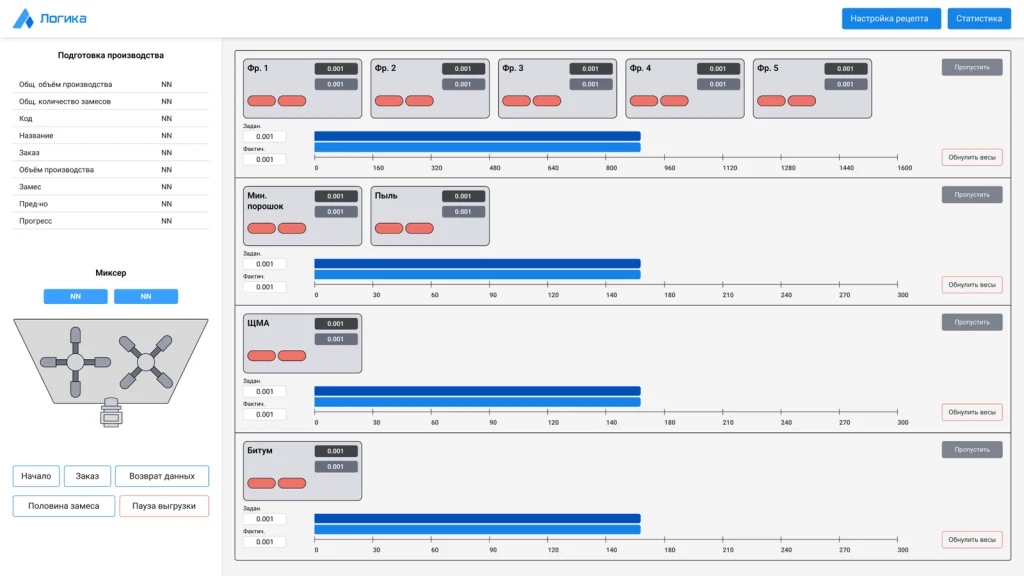
Система управления задаёт требуемое количество каждого компонента в соответствии с выбранной рецептурой.
При стабильной работе автоматики оператору не нужно вручную контролировать каждую подачу. Это уменьшает влияние человеческого фактора и повышает повторяемость производственного процесса.
Контроль температуры
Температурный режим — один из критичных параметров при приготовлении асфальтобетонной смеси.
Система должна контролировать:
- температуру сушильного барабана;
- температуру битума;
- температуру инертных материалов.
В «Логика.АБЗ» эти функции включены в базовый контур управления.
Управление сушильным барабаном
Сушильный барабан отвечает за подготовку минеральных материалов к последующему смешиванию.
АСУ ТП контролирует режим его работы и участвует в поддержании требуемой температуры.
При этом важно учитывать не только заданное значение, но и реальное состояние материала, его влажность и производительность линии.
Управление циклами смешивания
На АБЗ периодического действия смесь готовится отдельными циклами.
Система управления контролирует последовательность операций:
дозирование → подача компонентов → смешивание → выгрузка → следующий цикл.
При автоматическом режиме оператор выбирает рецептуру и запускает процесс, а контроллер выполняет установленную последовательность.
Управление выгрузкой готовой смеси
После приготовления смесь должна быть выгружена в накопительный бункер или непосредственно в транспорт.
АСУ ТП управляет этим этапом и синхронизирует его с предыдущими операциями, чтобы не создавать задержек в цикле.
Рецептуры асфальтобетонных смесей
Одна из наиболее полезных функций системы управления — работа с рецептами.
В «Логика.АБЗ» предусмотрены:
- создание и сохранение рецептур;
- быстрая настройка параметров;
- автоматический пересчёт коэффициентов дозирования;
- защита от ошибочных действий оператора;
- ручной и автоматический режимы.
Это особенно важно для предприятий, которые выпускают несколько видов асфальтобетонных смесей.
Оператор может выбрать нужную рецептуру без ручного ввода всех параметров для каждой новой партии.
SCADA для АБЗ
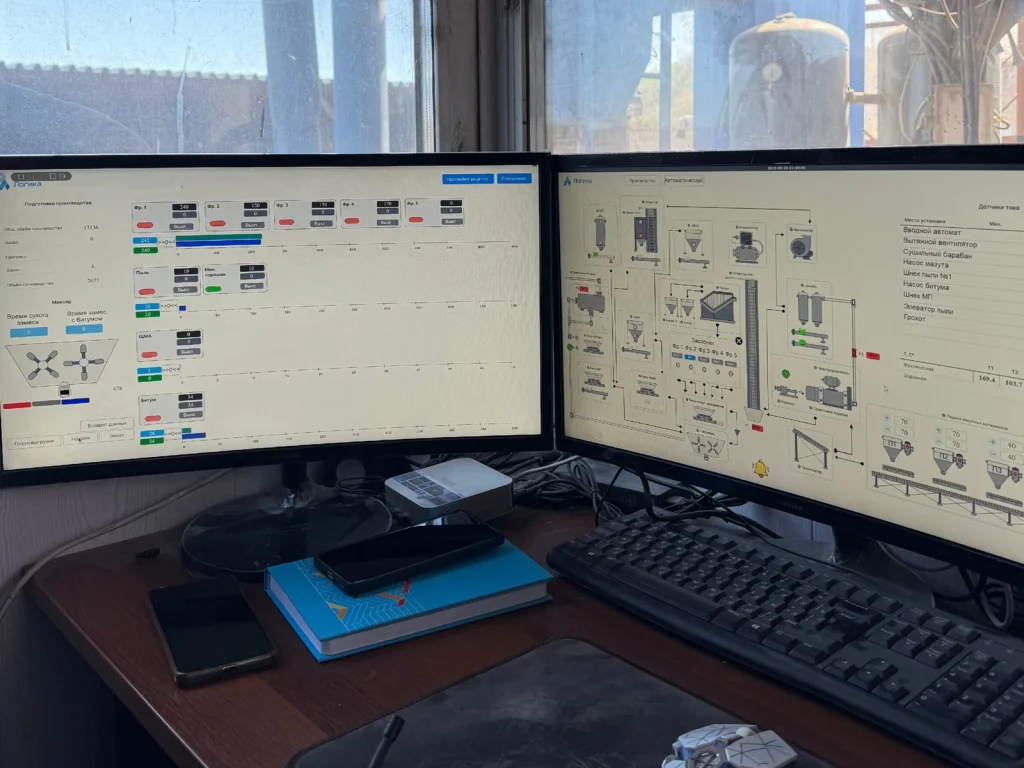
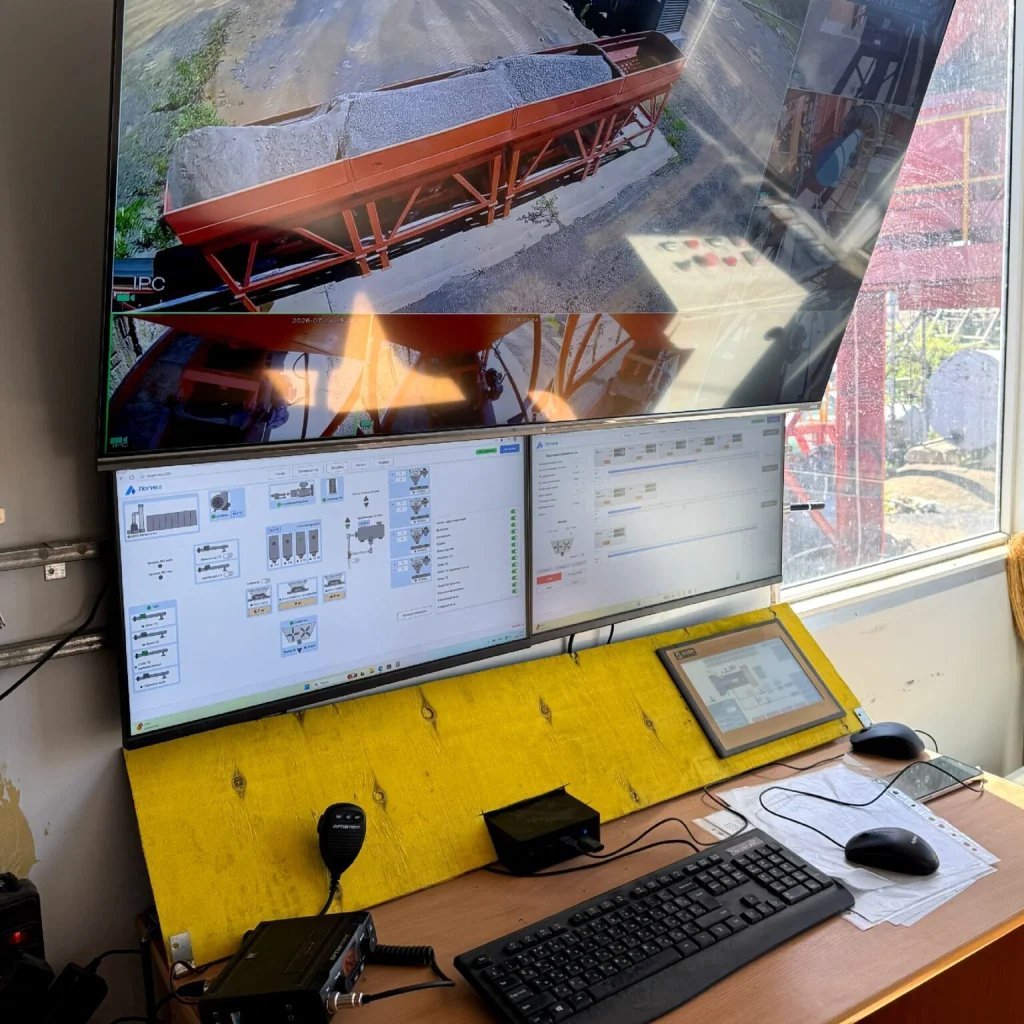
SCADA — это интерфейс диспетчерского управления и визуализации технологического процесса.
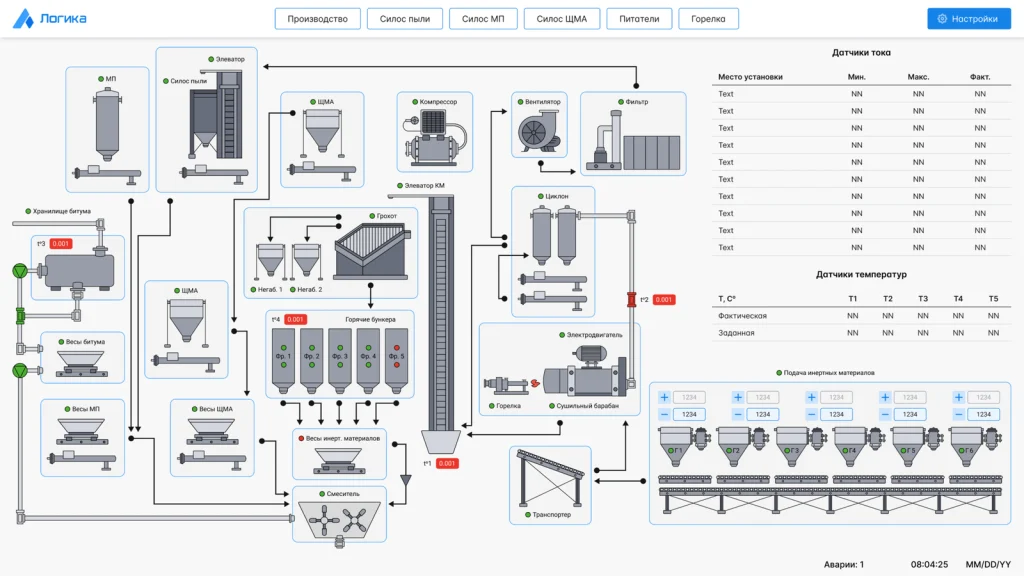
На операторском экране может отображаться:
- состояние оборудования;
- работа приводов;
- температуры;
- уровень материалов;
- дозирование компонентов;
- текущий этап производственного цикла;
- предупреждения и аварии;
- производительность;
- выбранная рецептура.
Система «Логика.АБЗ» включает SCADA как часть комплекса автоматизации.
Зачем нужна визуализация технологического процесса
Графическая мнемосхема позволяет оператору видеть завод как единую систему.
Вместо десятков отдельных индикаторов на панели он получает общую картину:
бункеры → дозирование → сушильный барабан → элеватор → грохот → горячие бункеры → весы → смеситель → выгрузка.
Так проще понять:
- где находится материал;
- какой агрегат работает;
- где возникла ошибка;
- какой этап цикла выполняется;
- требуется ли вмешательство оператора.
Удалённый мониторинг АБЗ
Современная система управления должна быть полезна не только оператору на заводе.
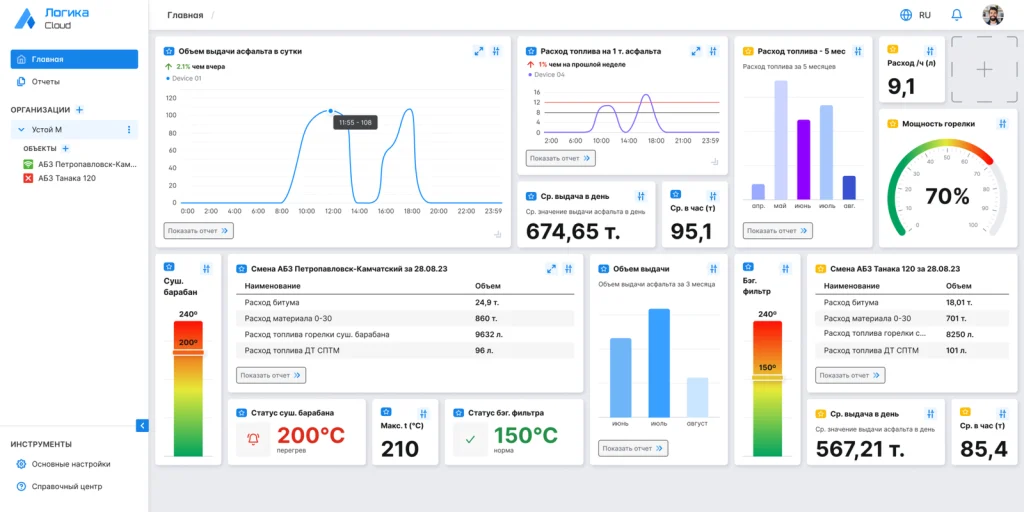
В системе управления АБЗ «Логика.АБЗ» предусмотрена интеграция с облачной системой «Логика.Мониторинг». Контроллер автоматически передаёт производственные данные в облако, после чего к аналитике и отчётам можно получать доступ с удалённого устройства.
Это позволяет руководителю или техническому специалисту контролировать производство без постоянного присутствия у операторского пульта.
Какие данные можно контролировать удалённо
В зависимости от конфигурации системы можно анализировать:
- объём выпуска;
- производительность;
- текущий статус оборудования;
- простои;
- аварии;
- рецептуры;
- производственные смены;
- историю событий;
- состояние отдельных узлов.
Удалённый мониторинг особенно полезен компаниям с несколькими площадками.
Тревоги и оповещения
Для промышленной системы важно не только показывать текущие значения, но и своевременно реагировать на отклонения.
В «Логика.АБЗ» заявлена система триггеров, тревог и оповещений.
Она может использоваться для фиксации:
- выхода параметров за допустимые пределы;
- остановки оборудования;
- аварийных сигналов;
- нарушения последовательности технологического процесса.
Это ускоряет реакцию персонала на неисправности.
Архив событий
Система управления также ведёт архив технологических событий.
Это полезно не только при аварии.
История позволяет анализировать:
- когда произошло отклонение;
- какие параметры изменялись;
- что делал оператор;
- какое оборудование работало;
- какие аварийные сигналы появлялись.
Такой архив помогает при диагностике повторяющихся проблем.
Журнал ТОиР
На странице «Логика.АБЗ» отдельно заявлен журнал ТОиР — технического обслуживания и ремонта.
Он позволяет связывать эксплуатацию оборудования с историей обслуживания.
Для предприятия это создаёт более системный подход к ремонту:
- фиксировать проведённые работы;
- контролировать обслуживание;
- анализировать неисправности;
- планировать дальнейшие действия.
Автоматические производственные отчёты
АСУ ТП может формировать отчёты по работе предприятия автоматически.
Это уменьшает объём ручной работы оператора и повышает качество производственного учёта.
В отчётах можно анализировать:
- выпуск продукции;
- работу по сменам;
- простои;
- события;
- рецептуры;
- технологические параметры.
Функция автоматической отчётности заявлена в «Логика.АБЗ».
Защита от ошибок оператора
Человеческий фактор остаётся одной из причин производственных отклонений.
В рецептурном модуле «Логика.АБЗ» предусмотрена защита от ошибочных действий оператора.
Это особенно важно при:
- выборе рецептуры;
- изменении дозировок;
- переключении режимов;
- управлении отдельными агрегатами.
Автоматизация не исключает оператора из процесса, но ограничивает вероятность случайного неправильного действия.
Ручной и автоматический режим
АСУ ТП должна поддерживать как автоматическую работу, так и возможность ручного управления отдельными механизмами.
Автоматический режим используется для штатного производства.
Ручной полезен:
- при настройке;
- пусконаладке;
- обслуживании;
- диагностике;
- отдельных нестандартных ситуациях.
В «Логика.АБЗ» предусмотрены оба режима.
Шкаф управления АБЗ
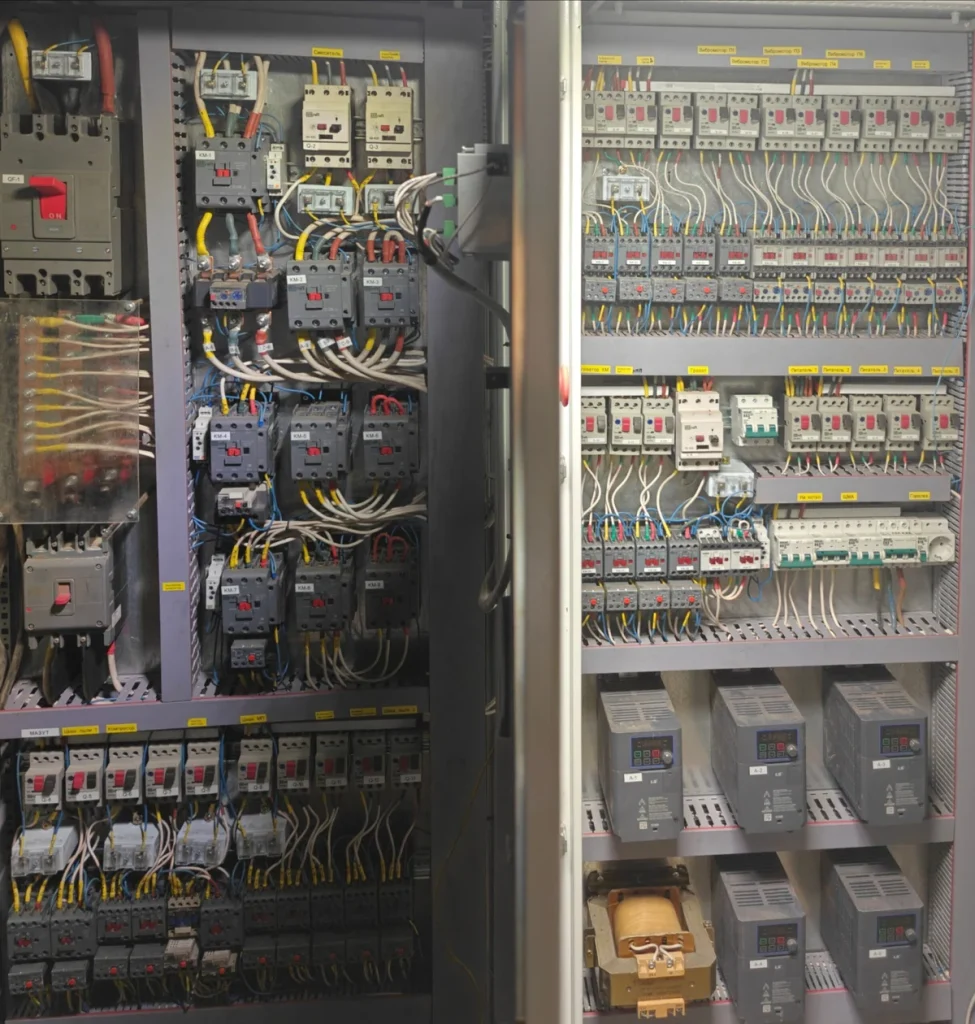
Аппаратная часть системы включает шкафы управления с промышленной автоматикой.
На странице «Логика.АБЗ» указано, что в качестве основного контроллера может использоваться оборудование LS XGT/XGB Series либо другой контроллер по желанию заказчика.
Шкаф управления выполняет связь между:
- датчиками;
- приводами;
- исполнительными механизмами;
- контроллером;
- операторским пультом;
- системами связи.
Конкретная комплектация зависит от конфигурации завода.
Почему русскоязычный интерфейс важен
Для «Логика.АБЗ» интерфейс, уведомления, логи и диагностические сообщения выполнены на русском языке. Также предоставляется русскоязычная документация и схемы.
Для эксплуатации это действительно важный фактор.
Оператору проще:
- понимать сообщения;
- искать неисправность;
- работать с рецептами;
- проходить обучение;
- взаимодействовать с сервисной службой.
Особенно это заметно при модернизации импортного АБЗ, где штатная система управления может быть неудобна для местного персонала.
Модернизация системы управления существующего АБЗ
Замена или модернизация АСУ ТП может выполняться отдельно от механической части завода.
Это актуально, если оборудование ещё пригодно к эксплуатации, но автоматизация устарела.
Причинами модернизации могут быть:
- снятый с производства контроллер;
- отсутствие запасных компонентов;
- устаревший операторский интерфейс;
- отсутствие удалённого мониторинга;
- сложности с диагностикой;
- необходимость внедрения новой отчётности;
- отсутствие поддержки старого программного обеспечения.
В направлении цифровизации и автоматизации Рустех реализуются решения по модернизации производственных систем. Один из примеров — проект модернизации АСУ ТП асфальтобетонного завода в Братске, выполненный дочерней IT-компанией «Логика».
Что можно сохранить при модернизации
Не всегда необходимо менять весь завод.
В зависимости от состояния оборудования возможно сохранить:
- механические агрегаты;
- электродвигатели;
- часть датчиков;
- силовую часть;
- кабельную инфраструктуру.
При этом заменить:
- контроллер;
- шкафы автоматики;
- операторский пульт;
- SCADA;
- алгоритмы управления;
- систему мониторинга.
Окончательное решение принимается после обследования объекта.
Система управления для нового АБЗ
Если завод строится с нуля, автоматизацию лучше проектировать одновременно с технологическим оборудованием.Для нового объекта автоматизацию желательно разрабатывать одновременно с технологической частью и проектированием производственного комплекса.
Это позволяет заранее согласовать:
- количество приводов;
- датчики;
- кабельные трассы;
- шкафы управления;
- операторское помещение;
- состав сигналов;
- алгоритмы;
- интерфейсы;
- систему удалённого мониторинга.
Для нового АБЗ это обычно эффективнее, чем добавлять автоматизацию после монтажа механической части.
АСУ ТП для АБЗ YIMA TECH
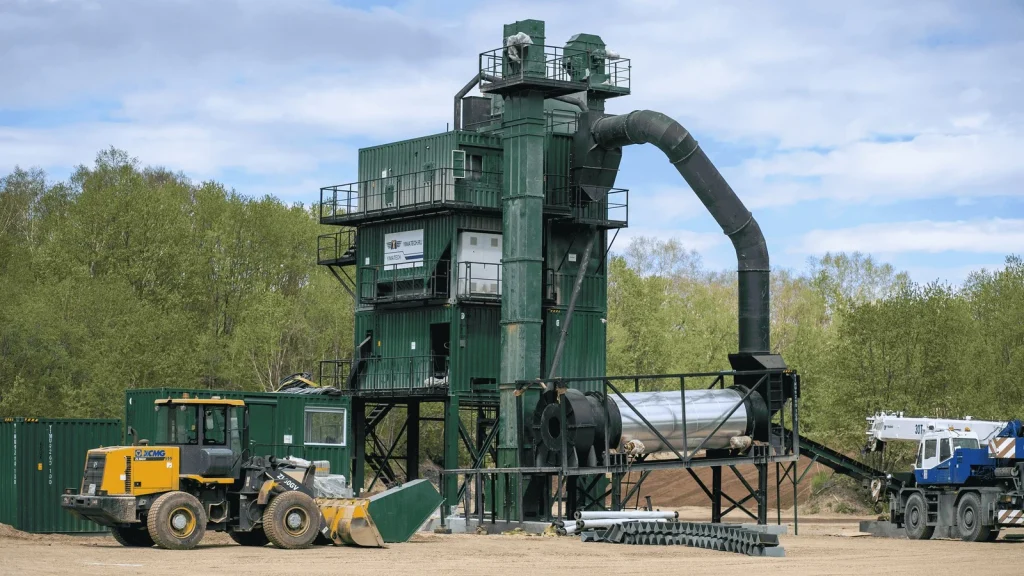
Рустех поставляет в России асфальтобетонные заводы YIMA TECH контейнерного типа. На отдельном направлении АБЗ сейчас представлены модели CSM с производительностью от 80 до 400 т/ч. Рустех выступает официальным представителем YIMA TECH в России и выполняет поставку, монтаж, пусконаладку и сервис.
Для таких проектов система управления является частью общего комплекса.
Здесь особенно логична связка:
АБЗ YIMA TECH + АСУ ТП «Логика.АБЗ» + удалённый мониторинг.
Это позволяет не только поставить механическое оборудование, но и организовать его автоматизированное управление и дальнейший контроль производства.
Интеграция с АБЗ контейнерного типа
Контейнерная конструкция YIMA TECH ориентирована на модульность и сравнительно быстрый монтаж и демонтаж. На сайте Рустех также отмечены компактность, удобная транспортировка и отсутствие необходимости в традиционном бетонном фундаменте при соблюдении требований к подготовке площадки.
Для автоматизации это означает, что систему управления желательно проектировать с учётом модульной структуры оборудования.
Шкафы автоматики, датчики и кабельная инфраструктура должны быть согласованы с компоновкой конкретного завода.
Что даёт автоматизация АБЗ предприятию
Практическая ценность АСУ ТП заключается в управляемости производства.
Система позволяет:
- поддерживать рецептуры;
- контролировать технологические параметры;
- уменьшать количество ручных операций;
- быстрее выявлять неисправности;
- анализировать простои;
- получать производственную статистику;
- организовать удалённый контроль;
- хранить историю работы оборудования.
При этом не стоит рассматривать автоматизацию как гарантированный способ автоматически увеличить производительность или снизить расход битума на фиксированный процент. На странице «Логика.АБЗ» численные показатели такого эффекта сейчас не приведены, поэтому конкретный экономический результат необходимо оценивать по условиям отдельного предприятия.
Какие данные нужны для проектирования АСУ ТП АБЗ
Для предварительной оценки желательно предоставить:
- производителя и модель АБЗ;
- год выпуска;
- производительность;
- технологическую схему;
- перечень установленного оборудования;
- используемый контроллер;
- состав датчиков;
- существующие электрические схемы;
- фотографии шкафов управления;
- перечень необходимых рецептур;
- требования к отчётности;
- необходимость удалённого доступа.
Для нового объекта дополнительно нужны данные по составу поставляемого оборудования и планируемой компоновке.
Система управления АБЗ «Логика.АБЗ»
«Логика.АБЗ» — собственная система автоматизации асфальтобетонных заводов, разработанная компанией «Логика».
В состав решения входят:
- система управления;
- пульт оператора;
- SCADA;
- рецептурные модули;
- производственная аналитика;
- удалённый мониторинг;
- журнал событий;
- ТОиР;
- техническая поддержка.
Компания также заявляет удалённую диагностику, настройку, выездные работы и обновление программного обеспечения.
Для проектов Рустех это позволяет рассматривать АСУ ТП как часть комплексного решения по поставке или модернизации АБЗ — от проектирования и автоматизации до монтажа и пусконаладочных работ.
FAQ
Что такое АСУ ТП АБЗ?
Это автоматизированная система управления технологическим процессом асфальтобетонного завода. Она управляет оборудованием, контролирует параметры производства и обеспечивает визуализацию и регистрацию данных.
Какие процессы может автоматизировать система управления АБЗ?
Подачу и дозирование компонентов, контроль температур, работу сушильного оборудования, циклы смешивания и выгрузку готовой смеси.
Можно ли хранить несколько рецептов асфальтобетона?
Да. «Логика.АБЗ» поддерживает создание и сохранение рецептур и автоматический пересчёт коэффициентов дозирования.
Есть ли ручной режим управления?
Да. В системе предусмотрено ручное и автоматическое управление.
Можно ли контролировать АБЗ удалённо?
Да. Система интегрируется с «Логика.Мониторинг», куда передаются производственные данные.
Есть ли система аварий и оповещений?
Да. В «Логика.АБЗ» предусмотрены триггеры, тревоги и оповещения, а также архив событий.
Можно ли модернизировать старую АСУ ТП без замены всего АБЗ?
В ряде случаев — да. Решение зависит от состояния механического и электрического оборудования. Сначала требуется обследование существующей системы.
На каком языке интерфейс системы?
Интерфейс, уведомления, логи и диагностические сообщения «Логика.АБЗ» реализованы на русском языке.
Какой контроллер используется?
На странице решения указан LS XGT/XGB Series, при этом по желанию заказчика может быть выбран другой контроллер.
Можно ли использовать систему с АБЗ YIMA TECH?
Да, систему автоматизации можно рассматривать в составе проектов АБЗ YIMA TECH, поставляемых Рустех. Конкретная конфигурация определяется под модель завода и состав оборудования.

 Иркутск, ул. Пискунова, 139/2
 8 (800) 550 85 44
 info@rustech.biz


